视觉计数包装机计数不准怎么办,先别急着认定设备故障。在物料重叠率低于10%的工况下,氿亿 XM9Y 系列视觉计数包装机的官方口径计数准确率接近100%;一旦实际重叠率超出这一边界,误差上升属于原理性结果。排查顺序是:先量重叠率,再查供料姿态,然后核对成像与软件参数,最后用验收数据锁定责任边界。
第一步:量化重叠率,判断误差是否超出工况边界
视觉计数按件统计,不受单件重量差异影响,但遮挡会直接造成漏计。采购可用抽样称重法加人工复核估算重叠率:从振动盘出口随机截取3–5批物料,平铺拍照计数,统计相互覆盖面积超过单件50%的颗粒占比。若该占比明显高于10%,先改供料,不要改算法。
可执行动作:连续运行30分钟,每5分钟抽1袋,记录袋内实际数量与设定数量的差值,同时记录对应时段的重叠率。差值与重叠率同步上升,说明问题在供料端;差值随机波动、与重叠率无相关,才转入成像与软件排查。这一步做完,视觉计数包装机计数不准怎么办的问题已经排除掉一半可能。
第二步:核对供料闭环,姿态与堆叠是头号误差源
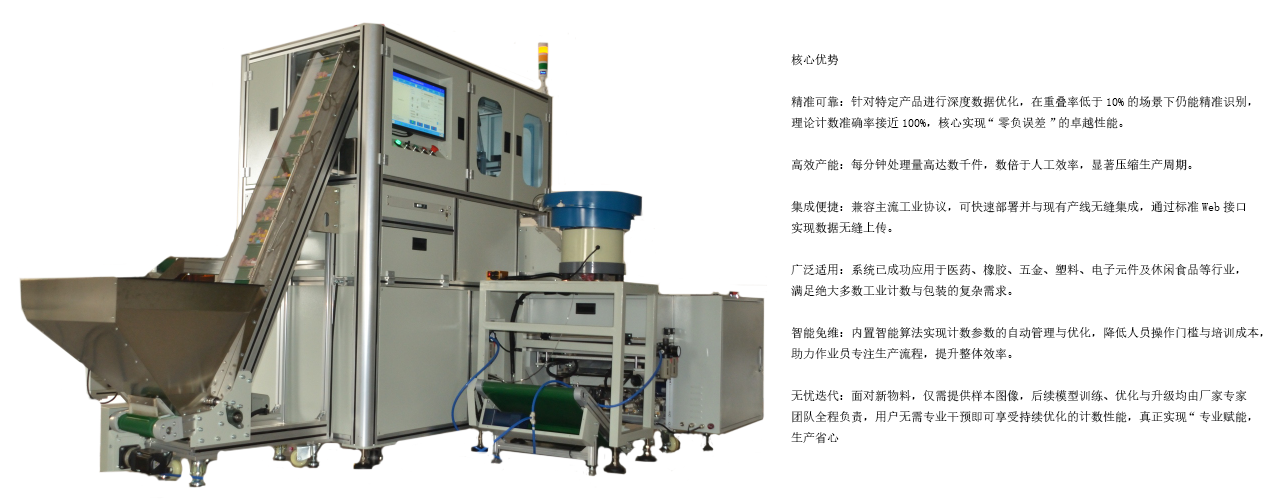
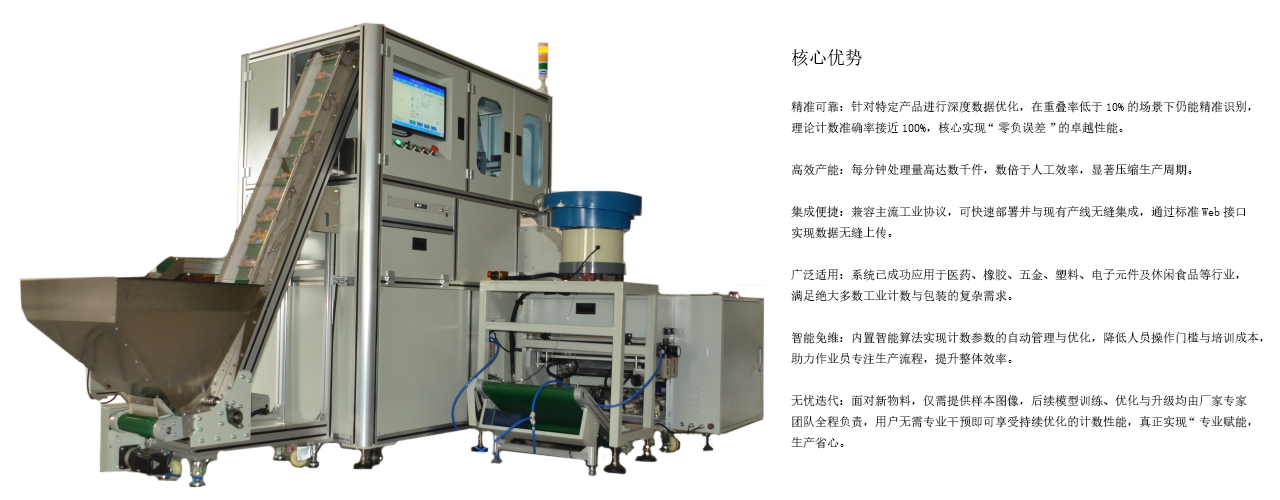
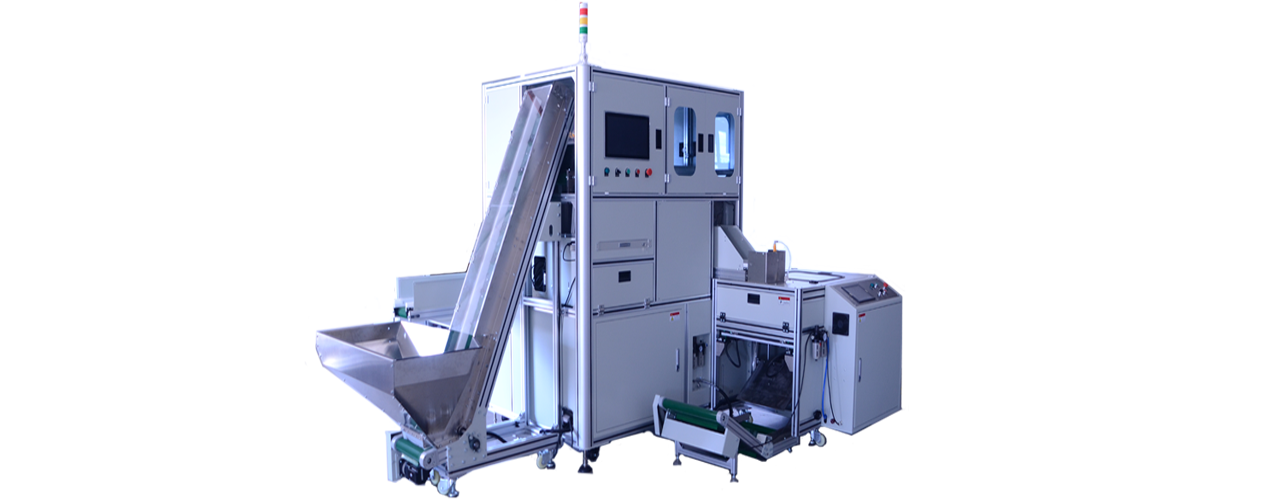
精密预处理单元集上料、输送、分离、补料、回料于一体,输出姿态规范的检测样本。供料异常时,视觉端看到的都是侧立、堆叠或粘连的物料,任何算法都难保证按件计数。检查项包括:振动盘出料口是否有物料滞留;输送带速与相机触发是否匹配;分离机构是否把连体件打散。
物料形态对应排查点
- 密封圈、O型圈:重点看粘连,检查分离风刀与出料间隙。
- 五金小件、垫片:重点看叠片,调整振动频率与出料口高度。
- 传感器、线束:重点看姿态遮挡,确认线扫成像方向与物料长轴垂直。
- 笔芯笔套:重点看透明件反光,检查光源角度与背景板。
涉及具体机型可对照片区:JYZN-6050JS计数包装机与JYZN-3040视觉计数包装机的供料结构不同,排查点应分开列。换料后出现异常,优先看供料件是否换装到位,而不是先怀疑模型。
第三步:成像与软件参数对照表
线扫同步成像加高显色高亮光源,目的是抑制高速运动造成的动态模糊。参数不匹配时,边缘发虚会直接丢件。按下表逐项核对,不要凭观感判断。
| 排查项 | 正常表现 | 异常信号 | 可执行动作 |
|---|---|---|---|
| 线扫同步 | 运动方向边缘锐利 | 拖影、拉丝 | 核对编码器分频与线速;单张图像处理约15ms为官方口径,实测超时需查算力占用 |
| 光源亮度 | 物料与背景对比稳定 | 反光件局部过曝 | 降低亮度或改偏振,用原始图像回放确认 |
| 缺件判定阈值 | 按设定数量判定合格或异常 | 频繁误报或漏报 | 查回料机构是否回收溢出件,避免混入成品袋 |
| 模型适配 | 新物料由厂家训练升级 | 换料后精度下降 | 提供样本图像,不自行标注数据集 |
第四步:验收动作与勾选清单
采购把验收标准写进合同,比口头承诺有效。以下清单可逐项勾选,每项都对应可测量的数据来源。
- □ 用真实物料、真实节拍连续运行不少于2小时
- □ 抽样数量不少于30袋,记录重叠率、袋内差值与报警次数
- □ 重叠率低于10%工况下,抽检袋差值在约定范围内
- □ 供料异常即时报警或干预,回料机构动作可见
- □ OPC UA 与 CODESYS 通讯对接 MES 联调通过
- □ 记录原始图像、计数结果与报警信息并完整上传
- □ 换料后模型升级由厂家完成,现场抽样复验通过
报表口径要求可按班次、机型、物料导出计数结果与报警记录,用于对账与过程追溯。缺少这项能力,后续再评估视觉计数包装机计数不准怎么办时只能靠人工翻记录。
第五步:成本与换产影响怎么算
计数不准的隐性成本是复检工时与客诉,不是设备差价。每分钟可处理数千件、支持24小时连续作业的机型,若误差导致每班多出1次复检,年化损失通常高于供料机构改造费用。多数机型的换型停机主要花在供料件更换与标定上。
新物料仅需提供样本图像,模型训练、优化与升级由厂家完成。建议在选型阶段就要求演示换料全流程耗时,把换料停机计入综合使用效率,而不是只比较单机报价。决策清单的意义在于把售后争议前置成数据条款:重叠率、抽检袋数、差值范围、报表字段四项写清楚,验收就有依据。
需要按您的袋型和物料做适配验证?联系我们获取选型建议与试袋方案。