换不换供应商,判断点不在设备新旧,而在物料形态与计数方式是否匹配。视觉按件计数不受单件重量差异影响;称重按总重换算,混料或单件重量波动大时误差上升。若现用设备在重叠率低于 10% 的场景下仍频繁少件,且换型依赖厂家到场,替换值得立项评估;若只是袋型单一、节拍稳定,优先做参数复核而非整机更换。
为什么物料形态决定替换优先级

同类进口预开口装袋机的上料与分离结构通常针对原厂验证过的物料设计。换物料后,堆叠与姿态干扰上升,计数环节先暴露问题。
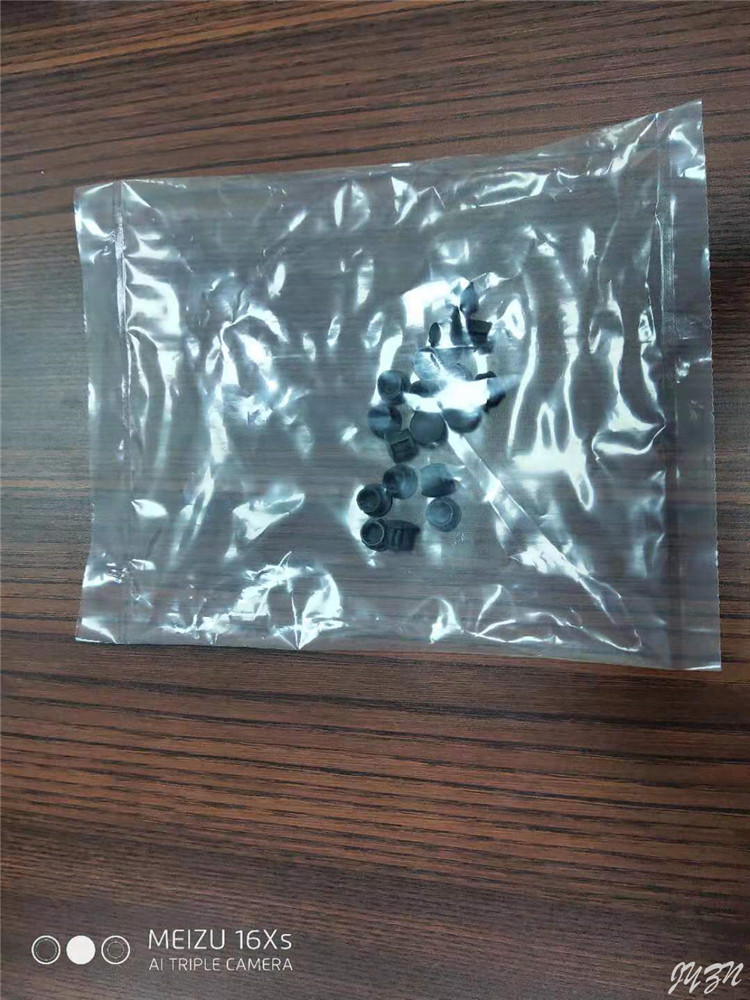
- 密封圈、O 型圈:易粘连,单件重量差异小但堆叠后遮挡严重。判断方法是取 200 件混堆物料连续试袋 30 分钟,记录少件袋数。
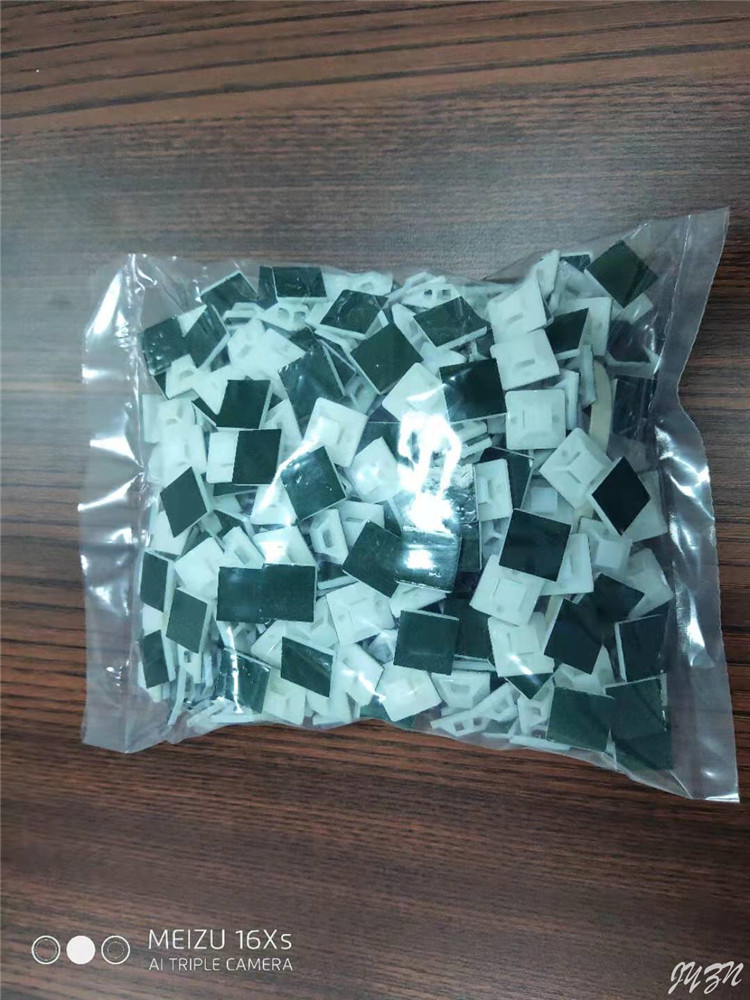
- 五金小件、垫片:形状不规则,称重换算受毛刺与油污影响。视觉按件计数可直接回避这一误差源。
- 电子元件、传感器、线束:单件价值高,缺件判定必须按设定数量执行,异常品与溢出件由回料机构回收,避免混入成品袋。
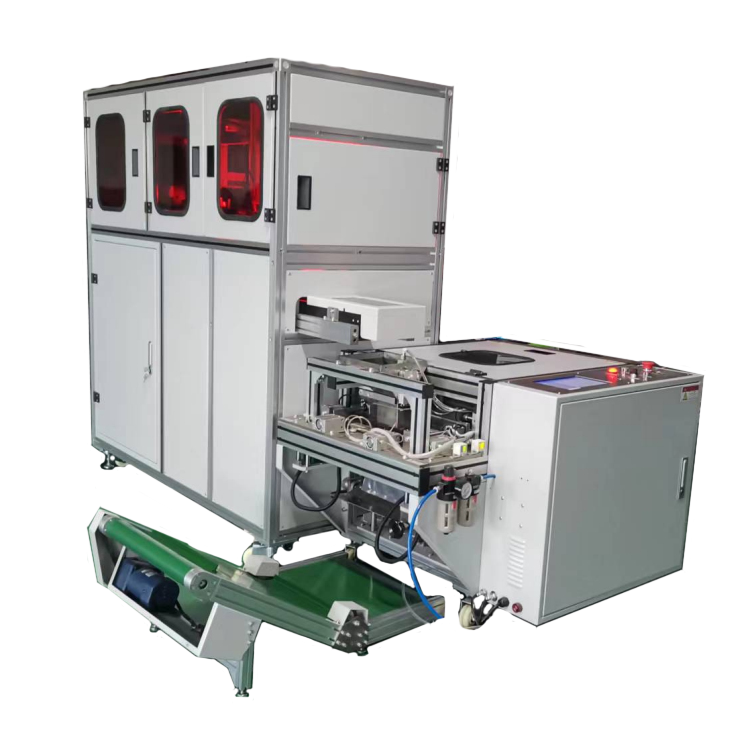
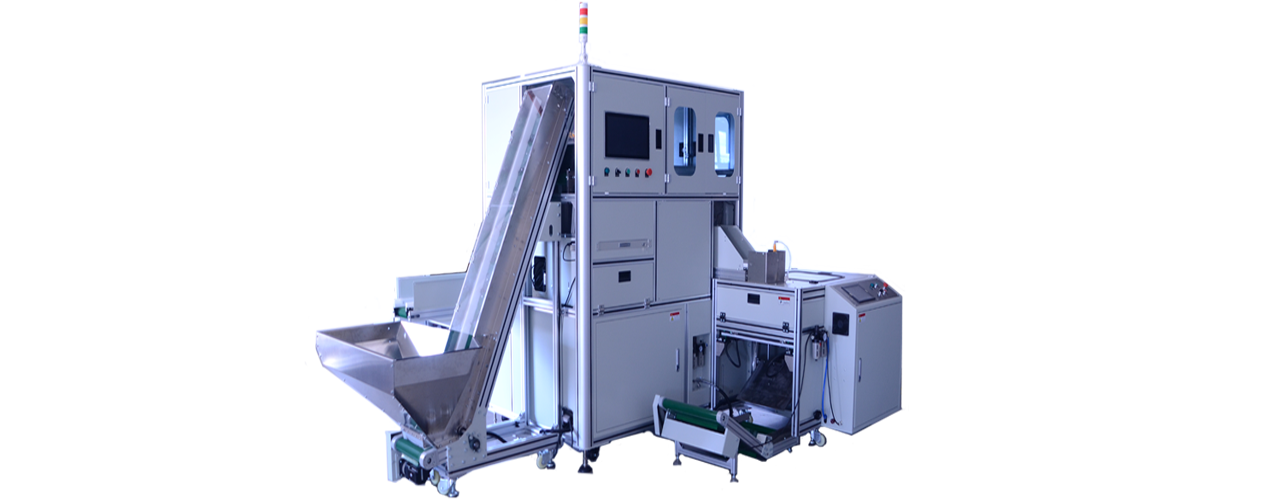
供料闭环是否完整,决定试袋数据是否可复现。精密预处理单元集上料、输送、分离、补料、回料于一体,持续输出姿态规范的检测样本,减少堆叠与姿态干扰。
替换评估参数对照表
把现用设备与候选方案放在同一张表里对齐口径,避免只比单机报价。下表为通用对比维度,具体数值以现场试袋记录为准。
| 对比维度 | 传统自动装袋设备常见表现 | 候选方案评估口径 |
|---|---|---|
| 计数方式 | 称重换算或光电单列计数 | 视觉按件计数,可处理散乱摆放 |
| 袋型适配 | 固定袋宽,换型需换件 | 筒膜与预制膜机型分开选,确认袋宽范围 |
| 缺件判定 | 依赖人工抽检 | 按设定数量判定合格与异常,溢出件回收 |
| 换料方式 | 厂家到场重新标定 | 新物料提供样本图像,模型训练由厂家完成 |
| 数据追溯 | 纸质记录为主 | 记录原始图像、计数结果与报警信息,可按班次导出报表 |
| 产线对接 | 继电器信号 | OPC UA 与 CODESYS 高速闭环控制,可对接 MES |
候选方案中,预制膜包装机适合袋型固定、外观要求高的场景;筒膜路线则以卷膜成本换袋型灵活性。两条路线的换型工时与包材库存要分开核算。
按行业场景拆解:三类物料的验证动作
密封件与橡胶件
重点是重叠与粘连。试袋时统计每袋件数与设定值的偏差分布,观察回料机构是否把溢出件全部回收。可参考密封圈计数包装案例中的物料摆放方式,对照自身来料姿态。
五金与塑料小件
重点是毛刺与油污对成像的影响。用高显色高亮光源压制反光,线扫同步成像抑制高速运动造成的动态模糊,保证物料形态完整。验证时以每分钟数千件的产能上限运行,观察计数结果是否漂移。
电子元件与线束
重点是追溯与缺件判定。要求候选方案导出原始图像与报警记录,核对与 MES 的数据字段是否对齐。英伟达 GPU 工业电脑配合并行算法,官方口径单张图像处理约 15ms,可用于估算节拍余量。
验收与切换动作清单
- 用真实物料连续试袋不少于 2 小时,覆盖换班与补料时段。
- 记录少件、多件、封口不良三类缺陷的袋数与发生时刻。
- 在重叠率低于 10% 的条件下复核计数准确率,条件不满足时单独记录,不能简化为无条件结论。
- 核对换型耗时:从一种物料切到另一种,记录从停机到首袋合格的时间。
- 验证报表导出字段是否满足对账要求,按班次、机型、物料三项交叉导出。
替换决策应落在试袋数据上。试袋前把袋型、物料样本、节拍目标写成验收附件,比口头约定更能约束交付。
换机成本与产线影响怎么算
换机成本不止设备价。包材库存、换型工时、人员培训、产线停线损失要一起计入。
- 包材:预制膜与筒膜的单价与最小起订量差异,按年用量折算。
- 停线:按试袋到量产通常需要的调试天数估算,多数机型在现场标定后仍需小批量爬坡。
- 培训:操作界面与报警处理逻辑变化,按班组成员数乘以培训时长核算。
模型训练与优化由厂家完成,用户不需要自行标注数据集,这一项可减少换料阶段的内部工时。具体机型可对照视觉计数包装机的袋型与节拍说明做初筛。
常见问题
问:现用设备还能用,什么条件下值得换?
答:换型依赖厂家到场、少件率影响对账、或追溯记录无法导出,三项中出现两项即可立项。只有单一袋型且节拍稳定的产线,先做参数复核更经济。
问:视觉计数能保证每袋数量都对吗?
答:官方口径是在物料重叠率低于 10% 的场景下计数准确率接近 100%,超出该条件需通过供料姿态控制与试袋验证,不能当作无条件承诺。
问:替换期间产线怎么安排?
答:新旧设备并行一段时间,用同一批物料交叉比对袋数与封口质量,确认稳定后再拆旧机。停线窗口按试袋与培训两项排期。
问:换供应商后软件维护谁负责?
答:底层算法、视觉软件与打印控制系统为自主研发并统一集成,升级与模型优化由厂家执行。采购合同应写明响应方式与版本更新边界。
需要按您的袋型和物料做适配验证?联系我们获取选型建议与试袋方案。